TERMOPLASTICI · ESTRUSIONE
PLA
Modelli, oggetti decorativi e prime prove.
In genere semplice da stampare, ma può deformarsi al caldo. “Biobased” non significa che il pezzo si degradi nel terreno o possa essere disperso nell’ambiente.
MUSEO GAMESPULSE · DAL FILE ALLA MATERIA
Due oggetti con la stessa forma possono avere comportamenti molto diversi. Una guida a filamenti e resine, alle loro applicazioni e alle domande da fare prima di stampare.
Testi originali · Redazione GamesPulse · Aggiornato il 2 novembre 2026
Per scegliere bisogna partire dall’impiego: il pezzo deve resistere a un urto, restare rigido, piegarsi oppure sopportare calore? Sono requisiti distinti. Un materiale rigido può rompersi senza deformarsi molto; uno tenace può assorbire più energia. Anche la geometria del pezzo può contare più di una sigla sulla confezione.
Leggi la scheda tecnica (TDS) per proprietà e condizioni di prova; usa la scheda di sicurezza (SDS) per manipolazione, esposizione e smaltimento. I valori misurati su provini non sono automaticamente quelli del tuo oggetto: orientamento, umidità, difetti e trattamento finale possono cambiare il risultato.
Proprietà meccaniche e termiche · FormlabsTERMOPLASTICI · ESTRUSIONE
Modelli, oggetti decorativi e prime prove.
In genere semplice da stampare, ma può deformarsi al caldo. “Biobased” non significa che il pezzo si degradi nel terreno o possa essere disperso nell’ambiente.
TERMOPLASTICI · ESTRUSIONE
Contenitori tecnici, staffe e prototipi che devono flettersi un poco.
Buon compromesso pratico; umidità e profilo incidono su fili e superficie. Non attribuire automaticamente idoneità alimentare al pezzo finito.
TERMOPLASTICI · ESTRUSIONE
Carcasse e componenti; ASA è interessante per esposizione esterna.
Richiedono gestione del ritiro, condizioni termiche adatte e ventilazione. ASA resiste meglio ai raggi UV rispetto ad ABS, ma non rende indistruttibile un componente.
TERMOPLASTICI · ESTRUSIONE
Paracolpi, guarnizioni prototipali e parti deformabili.
La durezza Shore cambia il comportamento. Alimentazione e velocità vanno adattate; non tutti i sistemi automatici per bobine accettano materiali flessibili.
TERMOPLASTICI · ESTRUSIONE
Prototipi funzionali e applicazioni tecniche specifiche.
Assorbimento di umidità, piano e camera possono diventare decisivi. Scegli la formulazione concreta: “nylon” non identifica un solo materiale con un’unica ricetta.
TERMOPLASTICI · ESTRUSIONE
Pezzi dove interessa aumentare rigidità o stabilità, secondo formulazione.
Fibre corte di carbonio o vetro possono usurare ugelli e percorso del filamento. Non equivalgono alla posa di fibra continua e non migliorano ogni direzione di carico.
TERMOPLASTICI · ESTRUSIONE
Supporti rimovibili con un flusso multimateriale compatibile.
La conservazione asciutta è importante. Valuta compatibilità fra temperature, adesione dei due materiali e gestione del liquido di rimozione.
Tabella dei materiali e compatibilità · Prusa · Guide per le singole famiglie · Ugelli e materiali abrasivi
Una bobina che ha assorbito umidità può generare difetti e un’estrusione meno stabile. Conservare e asciugare sono operazioni diverse: un contenitore con essiccante aiuta a mantenere asciutto un materiale, ma non equivale sempre a un ciclo di essiccazione. Tempi e temperatura vanno presi dalla documentazione della formulazione e verificati anche rispetto alla bobina e all’apparecchio usato.
Non copiare una temperatura da un polimero all’altro: alcuni supporti e filamenti flessibili richiedono più attenzione rispetto a PLA. Se l’estrusione migliora rallentando, il limite potrebbe essere la portata del sistema, non una presunta “bassa qualità” del file.
Essiccazione dei filamenti · Prusa · Portata e velocità volumetricaLe resine fotopolimeriche non sono filamenti sciolti: reagiscono alla luce attraverso una formulazione specifica. Lunghezza d’onda, macchina, profilo e trattamento finale devono essere compatibili. Una resina che funziona su una MSLA non è automaticamente validata per ogni sistema SLA, DLP o per ogni vasca.
FOTOPOLIMERI · LUCE E CURA
Per presentazione, miniature e verifiche di forma.
Il dettaglio può essere elevato, ma urti e invecchiamento dipendono dalla formulazione. La dicitura 8K o 16K non è uno standard universale di resistenza o compatibilità.
FOTOPOLIMERI · LUCE E CURA
Per prototipi meno fragili o con requisiti meccanici definiti.
ABS-like è una descrizione commerciale, non ABS termoplastico. Confronta allungamento, resistenza all’urto e condizioni di post-cura nelle schede tecniche.
FOTOPOLIMERI · LUCE E CURA
Quando il produttore prevede lavaggio in acqua.
L’acqua contaminata non va versata nello scarico. Lavabile in acqua non significa atossica: resta una resina fotoreattiva e richiede il trattamento indicato nella SDS.
FOTOPOLIMERI · LUCE E CURA
Per forme che devono lasciar passare la luce.
Orientamento, lavaggio, post-cura e finitura cambiano la trasparenza. Un oggetto appena stampato non equivale a una lente ottica certificata.
FOTOPOLIMERI · LUCE E CURA
Modelli per processi di fusione, per esempio in gioielleria.
La stampa è uno stadio della lavorazione: il ciclo termico deve essere quello della formulazione. Non tutte le resine bruciano con lo stesso residuo.
FOTOPOLIMERI · LUCE E CURA
Attrezzaggi, prototipi elastici e impieghi specifici.
Resistenza al calore e flessibilità non sono sinonimi. Per resine dentali o biocompatibili servono destinazione d’uso, stampante e protocollo validati; il solo nome non basta.
Famiglie e gestione delle resine · Prusa · Resine per temperature elevate e limiti d’impiego · Compatibilità e profili per sistemi di terze parti · Materiali specialistici e resistenza termica
Non c’è un tempo universale valido per qualsiasi resina. Lavare troppo, usare un solvente non previsto o improvvisare la cura può compromettere superficie e prestazioni. Anche la rimozione dei supporti deve tenere conto di forma e fragilità del pezzo nel momento in cui lo si maneggia.
Flusso di post-produzione · FormlabsEvita il contatto della resina non curata con la pelle; proteggi occhi e mani come prescritto dalla SDS, lavora in un ambiente idoneo e gestisci liquidi e residui secondo le indicazioni applicabili. Anche acqua di lavaggio, guanti e panni contaminati richiedono attenzione. Non riversare resina o liquidi contaminati nello scarico.
Le stampanti FDM hanno superfici calde ed emissioni da considerare. Una macchina chiusa non certifica un ambiente di lavoro sicuro da sola. Né un filamento né una resina generica rendono un oggetto adatto a uso medico o alimentare: servono valutazioni specifiche del processo e della destinazione d’uso.
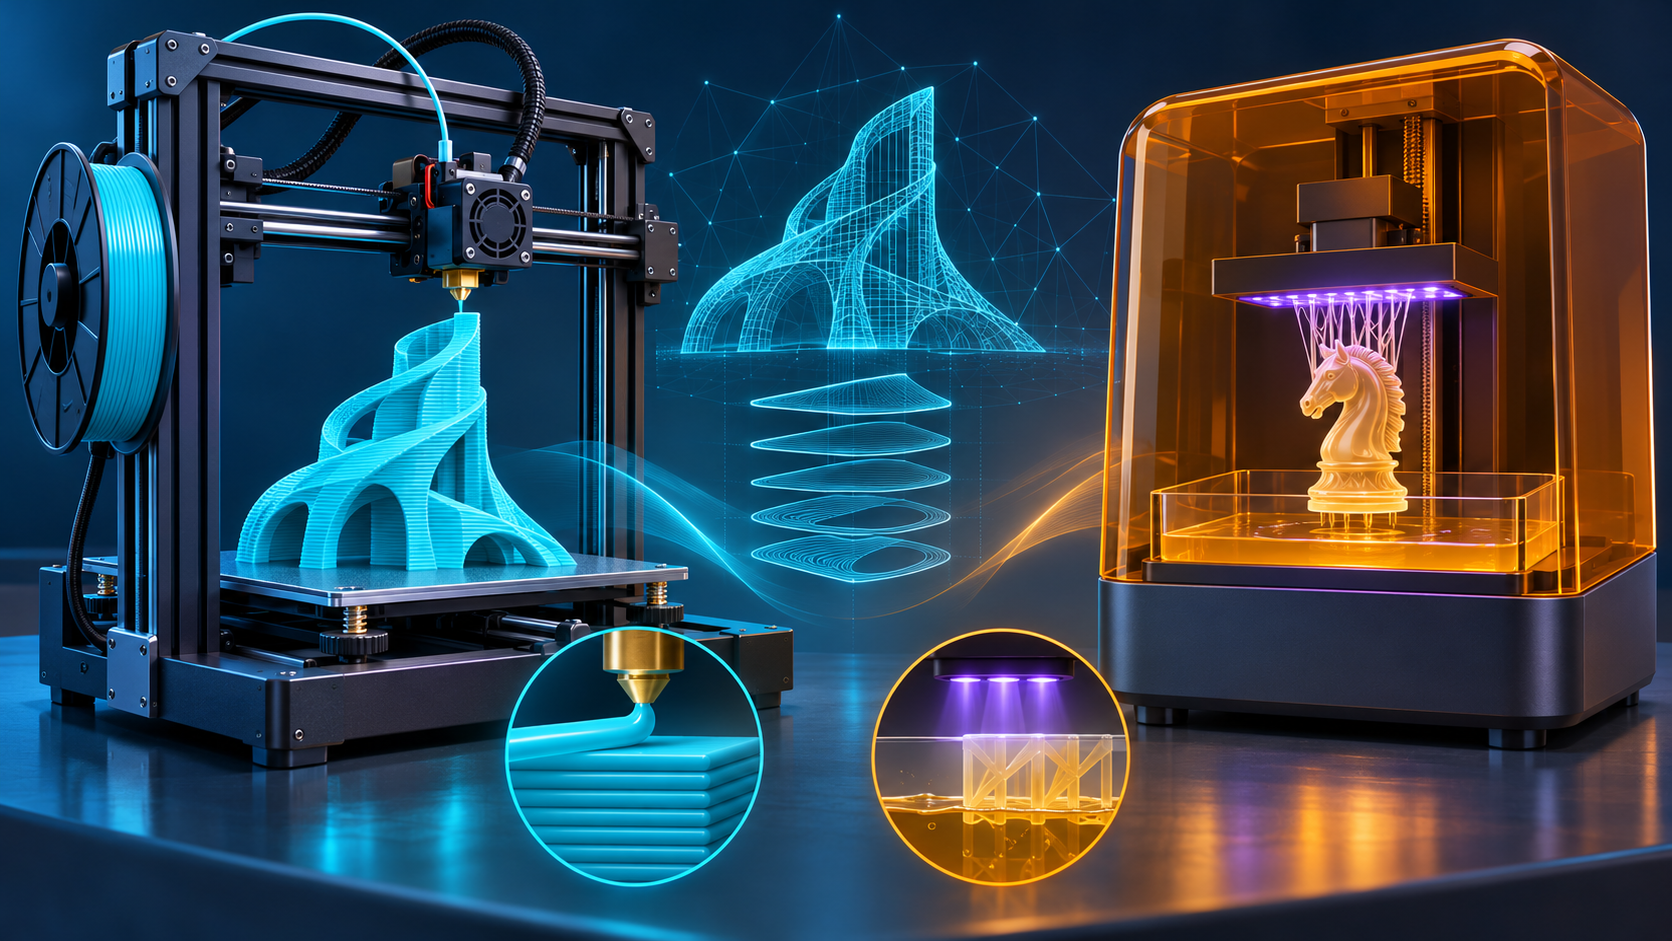
Manipolazione delle resine · Limiti dell’uso alimentare · PrusaDalle prime resine ai laboratori domestici: che cosa cambia tra filamento e fotopolimerizzazione.
Dieci schede tecniche: ELEGOO, Bambu Lab, Anycubic, Prusa e Formlabs. Dati dichiarati e fonti ufficiali.
Gel di supporto, stampa volumetrica, polveri, metalli e microfabbricazione: produzione e ricerca a confronto.